



Neváhejte kontaktovat, když nás potřebujete!
 Domov / Zprávy / Zprávy průmyslu / Pětiosé CNC obrábění: Jak to funguje, co to stojí a kdy se to vyplatí
Pětiosé CNC obrábění: Jak to funguje, co to stojí a kdy se to vyplatí
 2026.11.18
 Zprávy průmyslu
Hydraulické potrubí s dvanácti příčně vyvrtanými otvory ve složených úhlech přistane na stole pro cenovou nabídku. Na tříosé fréze potřebuje pět nastavení a pět přípravků a samotné třetí nastavení zavádí chybu lokalizace zhruba 0,03 mm, se kterou se musí vypořádat každá další operace. Na pětiosém stroji běží stejný díl na jedno upnutí.
To srovnání je celý obchodní případ. Pětiosé CNC nevyhraje práci, protože vypadá pokročile; vyhrává, protože smaže nastavení a smazáním nastavení se vymaže přípravek, opětovné upnutí, úsudek operátora a vrstva toleranční sady, kterou poté nikdo nemůže ovládat. Pokud rodina součástí na vaší podlaze stále potřebuje čtyři nebo více nastavení, pětiosé modelování se vyplatí vážně. Pokud to potřebuje, kapitál je obvykle lepší utratit za kapacitu, kterou budete využívat každý den.
Co vlastně pětiosé CNC znamená
Pětiosé CNC není jeden typ stroje. Popisuje jakékoli obráběcí centrum, které může polohovat nebo řídit řezný nástroj podél tří lineárních os — X, Y a Z — plus dvou rotačních os vybraných z A (rotace kolem X), B (rotace kolem Y) a C (rotace kolem Z). Na počtu os záleží mnohem méně než na provozním režimu: polohovém nebo simultánním.
3 2 polohové obrábění
Dvě rotační osy se nastaví na úhel a upnou. Řezání pak probíhá přesně jako na tříosém stroji, jen z jiného směru. Rotační osy se chovají jako přípravky vyrobené z kovu: změny orientace trvají několik sekund a uzamčený rotační kloub se svou tuhostí blíží pevnému odlitku. Pro většinu dílenských prací – držáky, pouzdra, desky s úhlovými plochami – 3 2 poskytuje většinu výhod za zlomek programovacího úsilí.
Simultánní pětiosé obrábění
Všech pět os se interpoluje společně, takže osa nástroje sleduje povrch. To vyžadují oběžná kola, bubliny, lopatky, implantáty a hluboké tvarované dutiny forem a je to také režim, který umožňuje dosáhnout podříznutých a křížových otvorů bez opětovného upnutí. Vyžaduje CAM se simulací stroje, post-procesor osvědčený na šrotu a operátory, kteří chápou rotační limity a singularity.
| Konfigurace | Jak se stroj chová | Typické použití | Programátorské úsilí | Tuhost |
|---|---|---|---|---|
| 3-osé | Pevné vřeteno; díl přemístěn ručně mezi jednotlivými nastaveními | Prizmatické části s rysy na dvou nebo třech plochách | Nízká | Nejvyšší |
| 3 2 polohové | Index a upínač rotačních os; řezání zůstává v pevné orientaci | Úhlové čela, křížové otvory, pětiplošná práce v jednom upnutí | Mírný | Vysoká při upnutí |
| Simultánní 5-osé | Všechny osy se interpolují, když je nástroj v řezu | Oběžná kola, lopatky, tvarované formy, podříznuté prvky | Vysoká – vyžaduje se simulace a ověřený příspěvek | Nízkáest, especially with rotary mass in the head |
Tři sestavení strojů a co dělají s vaším nastavením
Kde rotační osy fyzicky sedí, mění se tuhost, pracovní obálka a hmotnost součásti, kterou můžete držet. Tři rozložení pokrývají téměř vše, co je na trhu.
- Hlava/hlava: obě rotační osy žijí v hlavě vřetena, takže stůl zůstává plochý a může nést těžké nebo nepohodlné díly. Trestem je pohyb hmoty vysoko ve struktuře, což omezuje velikost a tuhost – nejčastější u menších strojů.
- Hlava/stůl: jedna rotační osa ve vřetenu, obvykle B, a jedna ve stole, obvykle C. Toto je nejběžnější kompromis: použitelná tuhost, praktický obal a dobrý přístup pro středně velké práce.
- Stůl/stůl (čep): obě osy sedí ve stole a naklánějí a otáčejí obrobek. Velmi přesné a tuhé pro díly, které pasují, ale čep kryje hmotnost dílu a gravitace působící na těžký obrobek se projevuje jako chyba polohování na rotačních snímačích.
Zkontrolujte jmenovité hodnoty točivého momentu vůči součásti, kterou skutečně zamýšlíte provozovat. Stůl ohodnocený na statickou přídržnou kapacitu 200 kg může být dimenzován na třetinovou kapacitu, jakmile osa musí zrychlit zatížení, a dynamická hodnota je ta, která přežije kontakt s dobou cyklu.
Kde se peníze vracejí
Pětiosá návratnost se jen zřídka jeví jako rychlejší cyklus. Objevuje se jako hodiny odstraněné z přední a zadní části cyklu a jako defekty, které se přestanou objevovat.
Eliminace nastavení
Čtyřdílný díl, který se stane dílem s jedním nastavením, odstraňuje tři návrhy upínacích přípravků, tři zkušební běhy a tři možnosti naložit obrobek špatným směrem. Tam, kde nastavení stojí 45 až 90 minut nečinnosti vřetena, je často problémem pouze tato řádková položka.
Kratší, tužší nástroje
Hluboké dutiny na tříosém stroji tlačí dlouhé nástroje a průhyb stoupá s krychlí převisu. Naklonění hlavy vám umožní dosáhnout stejné vlastnosti s nástrojem o 30 až 40 procent kratším, což může znásobit tuhost několikrát. Viditelným výsledkem je lepší povrchová úprava a delší životnost nástroje; skrytým výsledkem je méně průjezdů polotovarů.
Jeden údaj místo hromady z nich
Tři nastavení, z nichž každé přispívá k chybě umístění 0,02 mm, nedodá celkově 0,02 mm – v nejhorším případě dodají zhruba 0,06 mm a obvykle se objeví jako poziční popis mezi dvěma prvky obrobenými v různých nastaveních. Jediné upnutí se zhroutí, které se naskládá do jednoho příspěvku. Na tuhosti u zdroje záleží stejně, a proto jsou stejné úvahy horizontální soustružnická centra s vysokou tuhostí .
Řízení osy nástroje na konturovaných plochách
Když je osa nástroje držena blízko normály povrchu, fréza s kulovým nosem pokračuje v práci kolem svého efektivního průměru namísto tažení při téměř nulové řezné rychlosti na špičce nástroje. Stepover lze mírně rozšířit a čas ručního leštění se zkrátí způsobem, který se nikdy neprojeví v odhadu CAM.
Náklady, které se zřídka objevují v nabídce
Cena stroje je nejméně překvapivé číslo v projektu. Zbytek má tendenci dorazit později, ve fakturách a v hodinách.
- CAM a ověřený postprocesor. Simultánní pětiosý sloupek je specifický pro stroj a musí být prověřen na šrotu, než se dotkne zákaznického dílu. Rozpočet na simulační software jako požadavek, nikoli možnost.
- Programovací hodiny. Programování první simultánní dráhy nástroje může trvat třikrát až desetkrát déle než ekvivalentní tříosá úloha. Udržujte zhruba 80 procent pracovní zátěže ve 3 2 a vyhraďte současné cesty pro funkce, které je skutečně potřebují.
- Zručnost operátora. Rotační limity, singularity, uvědomění si kolizí a průběžné snímání nejsou absorbovány za týden a havárie čepu je nákladný způsob, jak se je naučit.
- Držáky nástrojů a vůle. Krátké, dobře vyvážené držáky, více v zásobníku a dostatečná vůle, aby hlava zůstala mimo přípravek v každém úhlu.
- Stavebnictví a služby. Základová práce, správa chladicí kapaliny a třísek a stabilní okolní teplota, pokud se očekává, že rotační snímače udrží přesnost po celou směnu.
- Údržba a kalibrace. Rotační vůle, kontroly enkodéru a ověření geometrie patří do ročního plánu od prvního dne, nikoli po první dávce mimo toleranci.
Praktický test, než se zavážete
Spočítejte to na základě tříměsíčních pracovních lístků, ne podle brožury.
- Spočítejte části, které potřebují více než dvě orientace. Pokud je tato skupina pod pětinou vaší pracovní zátěže, může ji již pokrýt 3 2 na stávajícím vertikálním počítači.
- Vyjmenujte tolerance, se kterými aktuálně bojujete. Pokud je problémem popis místa mezi prvky na různých plochách, opraví jej pětiosý. Pokud se jedná o toleranci velikosti na jedné ploše, není tomu tak.
- Modelujte návratnost podle hodin nastavení a přepracování spíše než doby cyklu. Doba řezání na pětiosém stroji není často o nic lepší než na tříosém stroji a citovat to jako zvýšení rychlosti lichotí číslům.
- Cenu alternativy poctivě: extra vnitropodniková nastavení versus subdodávky rodiny do pětiosého obchodu. Při nízkém objemu většinou vyhrává subdodavatel a není vázán žádný kapitál.
Pokud je váš obchod postaven kolem otáčení
Ne každý problém s nastavením potřebuje pětiosou frézku. U dílů typu hřídele a typu sklíčidla první skutečný zisk obvykle pochází z dokončení více operací v jednom upnutí na soustruhu – stejná logika eliminace nastavení aplikovaná na jinou orientaci vřetena.
Tříosé synchronní soustružení s osou C, aktivním nástrojem a synchronizovaným druhým vřetenem umožňuje obrábění hřídele z obou konců proti jednomu základu, s frézovanými ploškami a křížovými otvory dokončenými ve stejném cyklu. Tím se odstraní druhá operace, druhé zařízení a druhá šance na ztrátu soustřednosti.
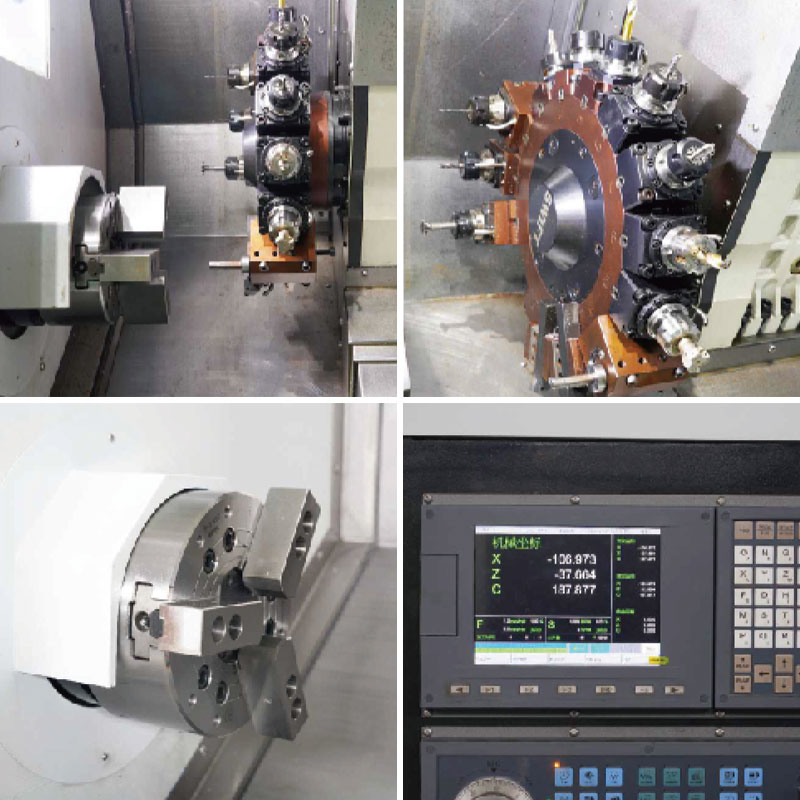 NC-106D-Y 3-osé synchronní horizontální soustružnické centrum Tříosé synchronní soustružnické centrum s poháněnou revolverovou hlavou a osou Y, vhodné pro dokončování soustružení, frézování, vrtání a vyvrtávání na hřídelích s menším počtem nastavení. Zobrazit produkt →
Tam, kde součást vyžaduje soustružení, vrtání a vyvrtávání v jediném zásahu, soustružnické centrum s poháněnou revolverovou hlavou a schopností vyvrtávání stlačí tři operace do jedné. Ekonomika je totožná s pětiosou prací: úspora spočívá v upínačích, nikoli v otáčkách vřetena.
 Horizontální soustružnické centrum T36P pro soustružení, vrtání a vyvrtávání Horizontální soustružnické centrum pro soustružení, vrtání a vyvrtávání složitých obrobků s vysoce tuhou konstrukcí a výsuvnou nádrží chladicí kapaliny o objemu 75 l. Zobrazit produkt →
Pro velké hranolové práce poskytuje dvousloupové obráběcí centrum pracovní obálku, kterou C-rám nemůže, as indexovací hlavou pokrývá šikmé plochy v 3 2, aniž by platil za plnou simultánní kontrolu.
 Dvousloupové obráběcí centrum pro velké obrobky Řada dvousloupových obráběcích center pro velké, těžké obrobky, s vysoce pevným litinovým ložem, šířkou portálů do 1400 mm a rychloposuvem do 20 m/min. Zobrazit produkt →
Katalog za touto stránkou se nachází v dřívější fázi stejné logiky – horizontální soustružnická centra, vertikální soustruhy a obráběcí centra postavená na snížení počtu upnutí součásti; zázemí společnosti stanoví výrobní základnu za ním. Pokud rodina součástí skutečně potřebuje simultánní pět os, tato schopnost musí pocházet ze stroje, který je pro ni navržen. Soustružnické centrum nebo obráběcí centrum 3 2 dokáže odstranit nastavení, která v první řadě nikdy nepotřebovala pět os.
Příprava podlahy
Stroj dorazí dlouho předtím, než je proces stabilní. Tyto položky rozhodují o tom, zda je první měsíc produktivní nebo bolestivý.
- Založení a vyrovnání: dodržujte požadavky na zatížení a ukotvení, poté znovu zkontrolujte úroveň po prvních týdnech řezání.
- Tepelná stabilita: rotační kodéry a růst vřetena reagují na teplotní výkyvy; dílna, která se během směny mění o deset stupňů, to ukáže v dílech.
- Údaje o snímání a nástroji: in-machine sonding převádí pětiosý stroj z rychlého řezače na samoopravný a je to nejlevnější pojistka proti chybě upínače.
- Ověření: kontrola ballbar a zkušební řez na známém artefaktu, včetně rotačních odsazení středů, před uvolněním jakékoli zákaznické práce.
- Suché běhy: otestujte každý nový program v simulaci, poté ve vzduchu se zavřenými dveřmi a poté v hliníku, než se dostane kamkoli blízko k dodávce.
Pětiosé CNC je nástroj pro eliminaci nastavení s vysokou vstupní vstupenkou. Kupte si to, když má rodina součástí složené úhly, křížové prvky nebo toleranční sadu, kterou tři nastavení neunesou – a kupte si ji s CAM, postprocesorem a školením, které jsou již zahrnuty do rozpočtu, protože to je to, co převádí počet os na dodávané díly. Je-li upřímná odpověď, že dvě nebo tři čísla dílů potřebují simultánní kontrolu, zatímco zbytek běží šťastně za 3 2, najměte si těchto pár subdodavatelů a utraťte kapitál za kapacitu, kterou budete načítat každý týden.
