

Neváhejte kontaktovat, když nás potřebujete!
 Domov / Zprávy / Zprávy průmyslu / CNC soustružnický a frézovací stroj: Jak to funguje, výhody a průvodce výběrem
CNC soustružnický a frézovací stroj: Jak to funguje, výhody a průvodce výběrem
 2026.09.09
 Zprávy průmyslu
Pracovní dílna obdrží žádost o cenovou nabídku na 500 hřídelí z nerezové oceli. Každá hřídel potřebuje vysoustružený vnější průměr, závit na jednom konci a křížově vyvrtaný otvor v blízkosti osazení. Na samostatném soustruhu a obráběcím centru je každý díl načten dvakrát a dvakrát znovu odkazován. Na a CNC soustružnický a frézovací stroj , hřídel je jednou upnuta; revolver se změní ze soustružnického nástroje na poháněný vrták, vřeteno se zablokuje ve správném úhlu a otvor je vyříznut dříve, než díl vůbec opustí sklíčidlo. Toto jediné upnutí je celý obchodní případ.
Soustružnicko-frézovací stroje existují proto, aby zaplnily starou propast mezi flexibilitou procesu a přesností nastavení. Tato příručka vysvětluje, jak třída stroje funguje, které specifikace ve skutečnosti rozhodují o tom, zda model vyhovuje vašim dílům, a co je třeba ověřit před zadáním objednávky.
Co vlastně dělá CNC soustružnický a frézovací stroj
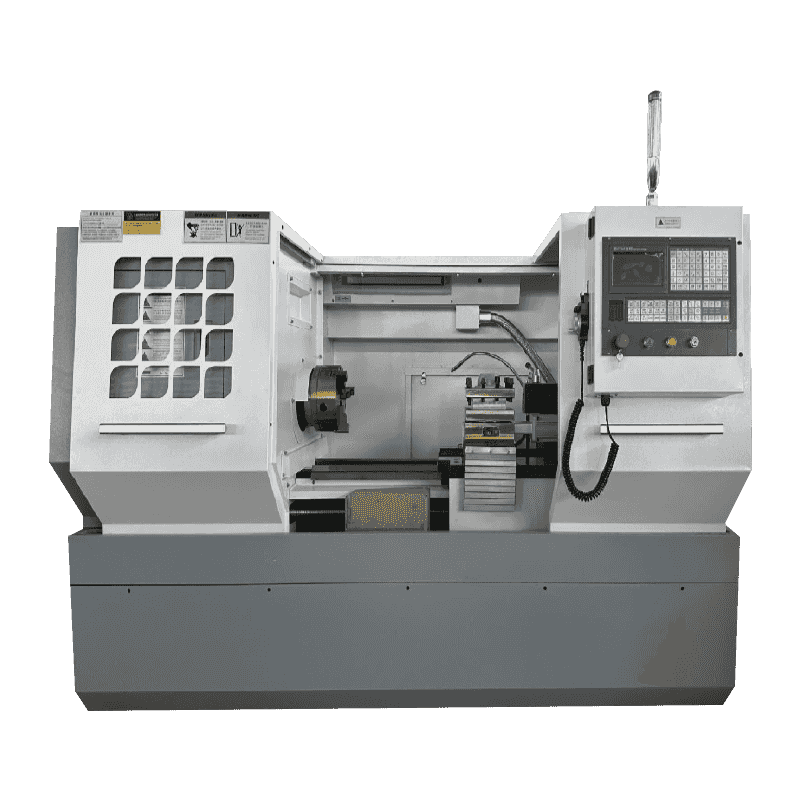
Přímo řečeno: je to CNC horizontální soustružnická platforma s přidanými živými nástroji. Obrobek se stále otáčí při soustružnických operacích, ale když osa C uzamkne vřeteno v přesné úhlové poloze, poháněné nástroje v revolverové hlavě se otáčejí nezávisle a mohou frézovat, vrtat, závitovat nebo vrtat prvky na stejném upnutí. Protože součást není nikdy znovu upnuta, každý obrobený prvek sdílí stejný upínací vztažný bod.
Soustružnický základ
Lože, vřeteník, sklíčidlo a revolverová hlava fungují jako běžný CNC soustruh: soustružnické nástroje zpracovávají vnější průměry, čela, drážky, závity a vnitřní otvory při vysokých rychlostech úběru kovu. Šikmé lože umožňuje třískám odpadávat z řezné zóny a dodává strukturální tuhost, která se projevuje přímo v povrchové úpravě při těžkých průchodech.
Možnost frézování
Poháněné nástroje dávají revolverové hlavě její vlastní rotační řeznou rychlost. V kombinaci s polohováním vřetena v ose C může stroj obrábět ploché, křížové otvory, drážky pro pero, drážky a mimostředové otvory, které dříve vyžadovaly samostatné obráběcí centrum. Tento doplněk přeměňuje jednoprocesový soustruh na kompletní obráběcí stanici.
Jedno nastavení, jedna reference
Na provozním efektu záleží více než na technických detailech: odstraníte chybu, která se objeví pokaždé, když je díl uvolněn a znovu odkazován. Soustřednost mezi soustruženými a frézovanými prvky je pak řízena geometrií stroje spíše než úsudkem operátora a první část dávky je již správná místo čekání na zkušební řezy.
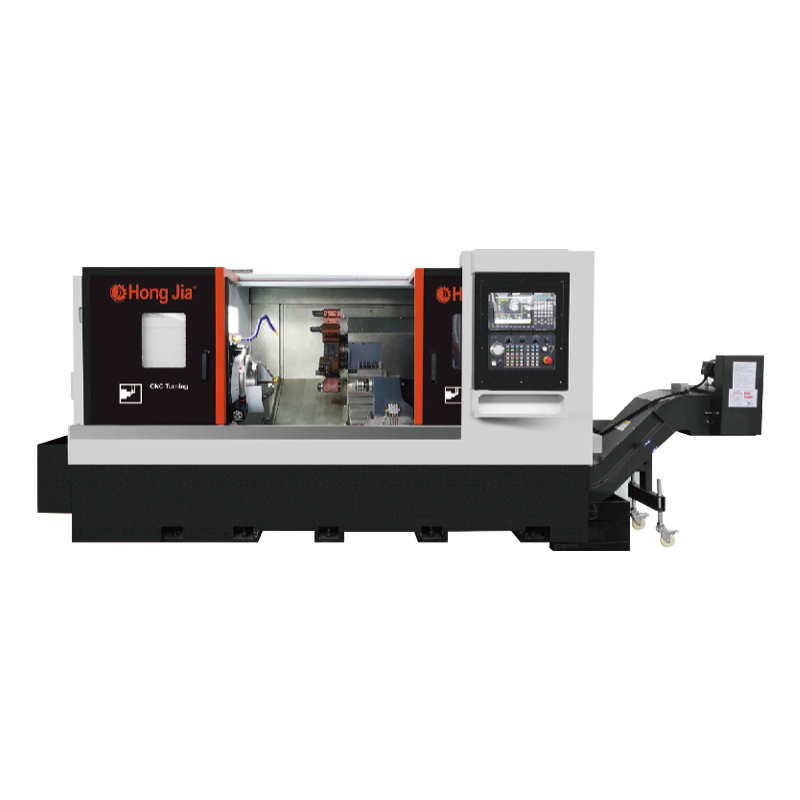
CNC stroje Hongjia Horizontální soustružnický střed T36P je přímým příkladem této kategorie: její plánovaná sekvence nástrojů pokrývá soustružení, vrtání a vyvrtávání v jednom programovém cyklu, aniž by se díl pohyboval mezi stroji.
Šest specifikací, které rozhodují o tom, zda se hodí
Prodejní list může obsahovat dvacet parametrů. V praxi šest z nich určuje, zda stroj dokáže udržet vaše díly, řezat váš materiál a splnit vaše tolerance. Než se podíváte na volitelné funkce, nejprve tato čísla porovnejte.
| Parametr | Co to znamená | Typická hodnota střední velikosti | Proč na tom záleží |
|---|---|---|---|
| Maximální průměr otáčení | Největší výkyv obrobku, který vyčistí lože, nástroje a tok třísek | 350–500 mm | Přírubové díly a vlastní čelisti potřebují prostor pro hlavu |
| Délka otáčení | Nejdelší část, kterou může stroj podepřít mezi středy | 500–1 500 mm | Delší hřídele vyžadují delší lože nebo jiný model |
| Rychlost vřetena | Maximální rychlost otáčení hlavního vřetena | 4 500–6 000 ot./min | Dokončování s malým průměrem může dosáhnout dobrých rychlostí povrchu pouze při vysokých otáčkách |
| Poháněné nástrojové stanice | Počet pozic revolverové hlavy schopných pohánět živé rotující nástroje | 8–14 stanic | Více živých stanic umožňuje, aby jeden program dokončil více operací |
| Rozlišení osy C | Nejmenší úhlový polohovací krok vřetena | 0,001° | Jemné rozlišení udržuje příčné otvory a plošky ve správném úhlu |
| Přesnost polohování | Opakovatelná lineární přesnost posuvných os | ±0,005–0,01 mm | Přímo omezuje, které tolerance výkresu můžete dodržet |
Pro většinu dílen je praktickým výchozím bodem středně velké horizontální soustružnické centrum s maximálním průměrem otáčení zhruba 400–500 mm a asi jedním metrem délky soustružení. Pokud vaše díly jasně sedí uvnitř těchto rozměrů, zvolte lehčí rám a investujte ušetřený rozpočet do nástrojů nebo automatizace.
Vyberte konfiguraci z dílu, ne z brožury
Téměř pro každého kupujícího platí praktické pravidlo: kupte si nejmenší stroj, který pojme díly, které provozujete, a většinu dílů, které uvádíte, se všemi operacemi dokončenými při jednom upnutí. Větší rám, než je nutné, stojí peníze, podlahovou plochu a dokonce i řezný výkon na malých obrobcích.
1
Změřte skutečnou obálku
Maximální průměr otáčení a středová vzdálenost musí pokrývat vaši největší součást plus výšku čelisti a přiblížení nástroje. Hřídel s přírubou mění požadavek více, než naznačuje jeho jmenovitý průměr, proto změřte hotový polotovar, nikoli základní rozměr výkresu.
2
Přizpůsobte sílu materiálu
Nerezové, tepelně zpracované slitiny a slitiny s vysokou tvrdostí vyžadují krouticí moment vřetena a strukturální tuhost více než maximální rychlost. Zkontrolujte jmenovitý točivý moment při provozních otáčkách spíše než při špičkovém výkonu, protože to je číslo, které určuje skutečný výkon hrubování.
3
Počítejte funkce, které vyžadují poháněné nástroje
Křížové otvory, plošky, drážky pro pero, štěrbiny a excentrické vrtání potřebují živou stanici a funkci osy C. Nechte ve věži náhradní živé stanice pro budoucí zaměstnání; rozdíl mezi možností citovat nový díl nebo jeho odmítnutím je často jedna řízená pozice.
4
Naplánujte si úroveň automatizace
Velkoobjemové dávky ospravedlňují dvojitá vřetena nebo automatický přenos obrobků. Smíšené malosériové výrobě lépe vyhovuje standardní revolverová hlava s poháněnými nástroji a rychlou výměnou. Úplné rozhodnutí – obálka, materiál, vlastnosti, velikost šarže – je popsáno v našem samostatném průvodci jak vybrat horizontální CNC soustružnický a frézovací stroj .
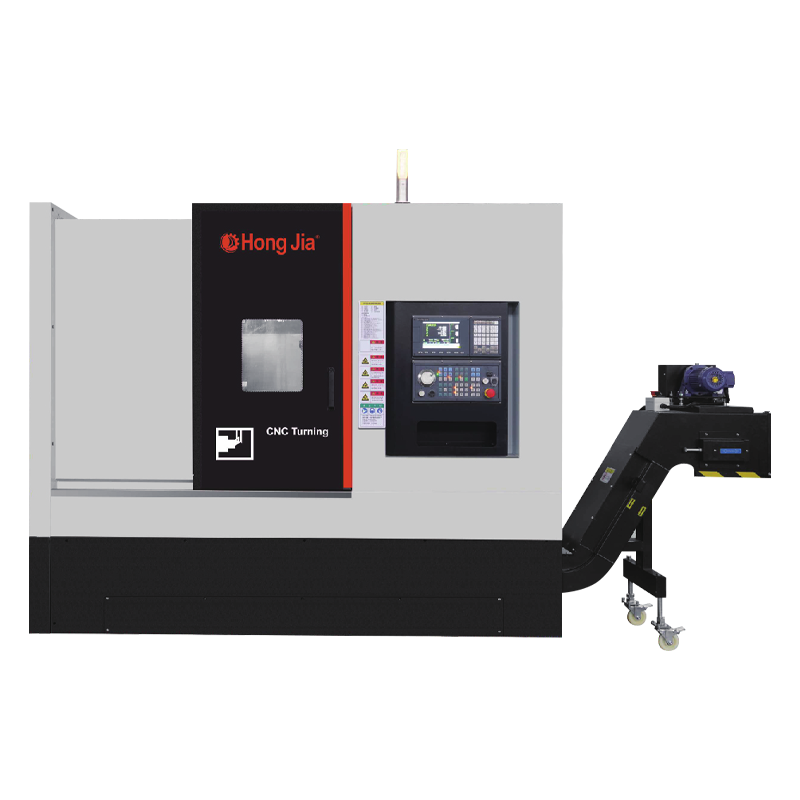
U složitých hřídelí, které vyžadují obrábění na obou koncích, může konfigurace automatického dokování se dvěma vřeteny výrazně zkrátit celkovou dobu cyklu, protože obrobek se přenáší přímo z jednoho vřetena na druhé bez dalšího nastavování. Na tomto principu je postaven NC106DS společnosti Hongjia.
Realistická očekávání přesnosti
Přesnost je vztah mezi obrobenými prvky, nikoli číslo na zkušebním protokolu. Nejsilnějším důvodem pro volbu kombinovaného soustružnicko-frézovacího stroje je konzistence vytvořená jediným upnutím.
0,01–0,02 mm Typické házení mezi soustruženými a frézovanými prvky na pevně držené součásti
H7 Tolerance vrtání se běžně dosahuje jemným vrtáním na stejném nastavení
Ra 0,8–1,6 µm Povrchová úprava standardním soustružením; dokončovací přihrávka jej může dále snížit
Tyto hodnoty předpokládají tuhý obrobek, vhodnou geometrii břitové destičky a stroj v rozumném stavu. Neudrží se na tenkostěnných dílech nebo s dlouhými vychylovacími nástroji: potenciál poskytuje stroj, ale o konečném výsledku rozhoduje návrh dílu a proces.
Kombinovaný stroj nebo cesta dvou strojů?
Rozhodnutí je jednoduché: vyberte si kombinovaný stroj, když jsou vaše díly rotační, ale obsahují funkce, které vyžadují frézování nebo vrtání. Jednoúčelové čistě velkoobjemové soustružení a velké hranolové frézování zůstávají lepší na samostatných strojích. Volba závisí na tom, jak většina vašich šarží skutečně vypadá.
Zvolte soustružení-frézování kdy
- Díly mají křížové otvory, plošky, drážky pro pero nebo vývrty mimo střed
- Soustřednost mezi soustruženými a frézovanými prvky je na výkresu
- Velikosti dávek se liší a čas nastavení je skutečným úzkým hrdlem
- Podlahová plocha je těsná a jeden stroj může nahradit dva
Vyberte samostatné stroje, když
- Dlouhé výrobní série jsou téměř čisté soustružení
- Pro velké prizmatické díly potřebujete velmi velkou frézovací obálku
- Na obou stranách již máte volnou kapacitu
- Těžké odstraňování materiálu z frézování by namáhalo revolver kombinovaného stroje
Užitečný mentální model: každá změna zatížení stroje je zdrojem chyb. Soustružnické centrum odstraňuje tři nebo čtyři zatížení na součást a pro smíšenou krátkodobou práci je každé odstraněné zatížení přímým ziskem.
Co ověřit před objednávkou
Na seznamu specifikací záleží pouze v případě, že výrobce dokáže dodat konfiguraci a stát si za ní. Položte si tyto otázky a zapište si odpovědi.
- Vlastní konfigurace: lze rozsah otáček vřetena, uspořádání revolverové hlavy, chladicí systém a manipulaci s třískami přizpůsobit vašim dílům?
- Přijímací standard: jak je stroj testován proti vašemu vlastnímu obrobku před dodáním?
- Zkušenosti a výstupy: dodala továrna srovnatelné stroje? Vlastní čísla společnosti popisují více než 20 let zkušeností v oboru, roční produkci asi 1 000 strojů a více než 500 instalací u zákazníků.
20 Léta praxe v oboru
1 000 Stroje vyrobené za rok
500 Zákaznické instalace
Profil výrobce jako např CNC stroje Hongjia company introduction je rozumným výchozím bodem, ale vaše vlastní zkušební část je skutečnou referencí. Požádejte o zkoušku řezání s reprezentativním obrobkem; výsledek vám řekne více než jakákoli brožura.
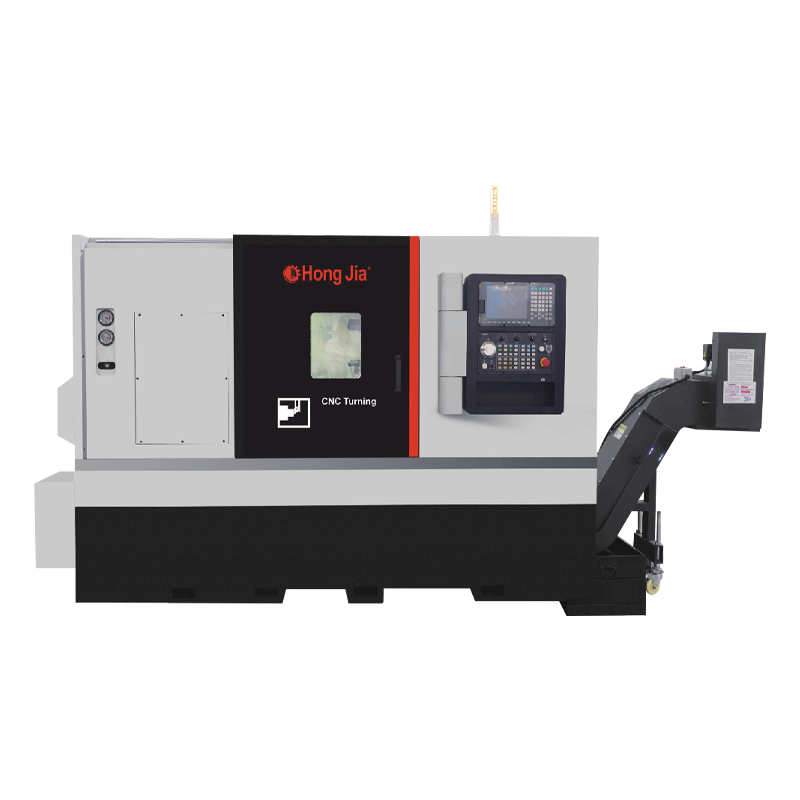
Pro výrobu hřídelí a pouzder ve velkých objemech využívá NC110DY společnosti Hongjia svou vysokoprodukční konfiguraci ke zkrácení časů cyklů, což je přesně ten druh možnosti prozkoumat, když počty šarží šplhají do tisíců.
Kupte si stroj, který vyhovuje dílům, které máte dnes, a ponechte si rezervu na díly, které budete nabízet zítra. Správné CNC soustružnické a frézovací centrum vykonává práci dvou strojů, aniž by kdy požádalo operátora, aby znovu upnul dobrý díl.
