




Neváhejte kontaktovat, když nás potřebujete!
Víceosé obrábění: typy, výhody a jak vybrat správné vybavení
 2026.09.23
 Zprávy průmyslu
QC právě odmítla třetí dávku odlitku potrubí, protože dva šikmé porty nejsou v jedné linii. Toto odmítnutí je okamžikem, kdy většina strojíren začíná číst o víceosém obrábění. Když musí být obrobek znovu upnut, aby dosáhl úhlových nebo zakřivených prvků, každé nové nastavení znovu zavede chybu ustavení, opotřebení upínacího přípravku a úsudek operátora. Víceosé obrábění udržuje součást v jednom upnutí a umožňuje, aby k ní nástroj dosáhl z několika směrů, a proto jej výrobci v letectví a medicíně používají již desítky let. Okamžitým výsledkem jsou přísnější tolerance a kratší dodací lhůty; tím větším výsledkem je předvídatelný proces s první částí. Přesto je stroj jen polovinou řešení: dráhy nástroje CAM, upínání obrobku a zkušenosti programátora rozhodují o tom, zda si osy navíc skutečně vydělají.
Co vlastně znamená víceosé obrábění
CNC stroje popisují pohyb souřadnicovými osami. Tři lineární osy jsou X, Y a Z. Rotační osa otáčející se kolem X je osa A, kolem Y je osa B a kolem Z je osa C. Když stroj kombinuje lineární osy s alespoň jednou rotační osou, stává se víceosým strojem. Většina čtyřosých strojů používá otočný stůl na ose C; pětiosé stroje přidávají naklápěcí vřetenovou hlavu, naklápěcí stůl nebo obojí. Fráze 3 2 se vztahuje na pětiosý stroj používaný v polohovacím režimu, kde se rotační osy pohybují do úhlu a zablokují se a poté řežou stejným způsobem jako tříosý stroj.
Níže uvedená tabulka porovnává konfigurace, které dominují dílnám, a kompromisy, které každá z nich přináší:
| Konfigurace | Pohyb | Typické díly | Hlavní síla | Dávejte pozor |
|---|---|---|---|---|
| 3-osé | X, Y, Z lineární | Jednoduché hranolové díly, destičky, kapsy | Nejnižší cena, jednoduché programování | Úhlové prvky stále vyžadují další nastavení |
| 4osé (3 1) | X, Y, Z plus jedna rotační osa | Zakřivené drážky, skříně převodů, dlouhé profily | Rotační pohyb za mírnou cenu | Délka dílu omezena průměrem stolu |
| 5osý 3 2 | X, Y, Z plus dvě rotační osy | Konzoly s úhlovými porty, základny forem | Dosahuje pěti stran v jednom nastavení | Chybí skutečné simultánní pětiosé řezání |
| 5-osé simultánně | X, Y, Z plus interpolované rotační osy | Oběžná kola, lopatky turbín, organické tvary | Nejlepší povrchová úprava a doba cyklu | Nejdražší na programování a ověřování |
| Víceúlohové soustružnické centrum | Osa X, Z, Y, C, druhé vřeteno | Hřídele s frézovanými ploškami, křížové otvory, excentry | Celá část dokončena v jednom cyklu | Vyžaduje živé nástroje a schopnost osy Y |
Jak víceosé obrábění mění myšlení nastavení
Přidání os neznamená pouze přidání pohybu; mění referenční systém. Na 3osém stroji se šikmý otvor vytvoří umístěním obrobku na šikmý přípravek, takže poloha otvoru závisí na tom, jak přesně je tento přípravek upnut. Na víceosém stroji stroj sám otáčí díl nebo nástroj do naprogramovaného úhlu a jediný vztažný bod, na kterém záleží, je kalibrovaná poloha otáčení. Chyba zařízení se přestane hromadit.
Výrobní sekvence také mění tvar:
- Modelujte součást v CAD a převeďte ji na CAM, definujte každý prvek v jednom souřadnicovém systému.
- Simulujte kompletní program, včetně rotačního pohybu, vůle držáku nástroje a pohybu stolu.
- Jednou upněte obrobek a nasnímejte nebo naznačte jeho referenční hrany.
- Spusťte cyklus; stroj polohuje rotační osy automaticky mezi řezy.
- Zkontrolujte hotové prvky proti stejnému souřadnicovému systému, protože nic nebylo znovu upnuto.
Zisk tolerance pochází z odstranění upnutí. Prvek obrobený po třetím opětovném upnutí nese nahromaděnou chybu všech předchozích nastavení. Obrobení v původním upnutí zachovává identickou hodnotu, a proto dílny s opakovatelností 0,01 mm vidí méně zmetkových dílů, i když se doba cyklu sotva změní.
Když se víceosé obrábění vyplatí
Ne každý díl potřebuje pět os. Kandidáti mají tendenci sdílet několik vlastností: šikmé otvory, zakřivené povrchy kolejnic, tvarované stěny formy nebo přerušované řezy, které vyžadují konstantní orientaci nástroje. Těchto pět dílčích rodin níže jsou nejsilnější kandidáti:
- Letecké konstrukční díly – tenkostěnné držáky, tělesa ventilů a armatury s úhlovými porty; prototypy a výrobní díly mají stejnou přesnost jediného nastavení.
- Komponenty forem a matric – jádra, vložky a elektrody s protaženým povrchem, kde pětiosý dokončovací průchod zabraňuje stopám po opětovném upnutí.
- Lékařské implantáty a nástroje – zakřivené titanové profily a složené úhlové otvory, kde stabilní umístění chrání citlivou geometrii.
- Díly hnacích ústrojí automobilů a motocyklů – spojovací držáky, hardware motoru a pedálové boxy, které se mezi revizemi mění a vyžadují rychlé přečíslování.
- Hydraulické a energetické komponenty – tělesa ventilů a konektory s křížově vrtanými otvory, které se musí stýkat uprostřed materiálu bez unášení.
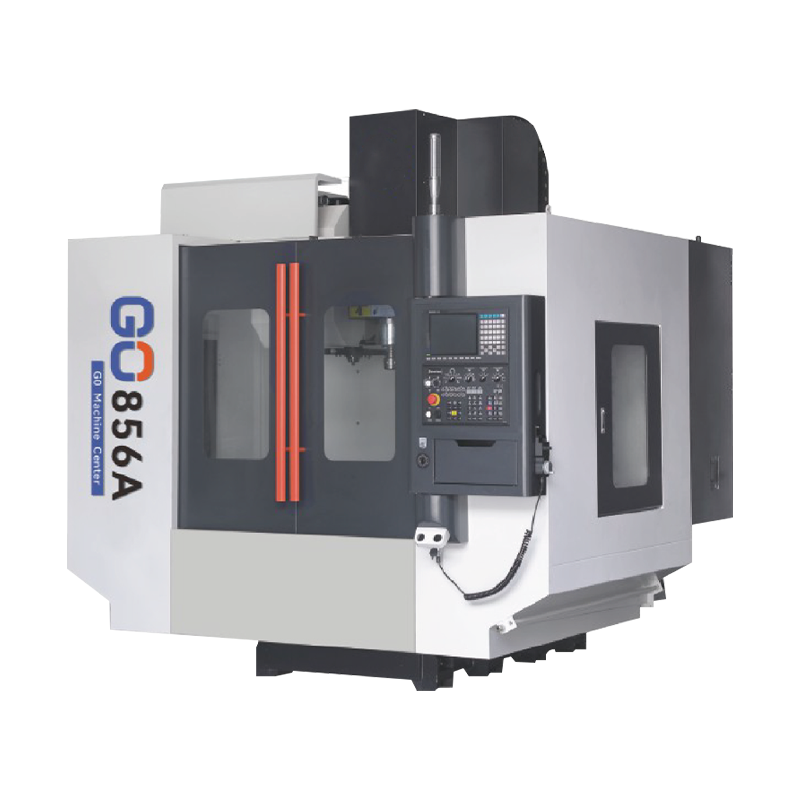
 1165A Vysokorychlostní obráběcí centrum pro vysoké zatížení pro tuhé frézování Toto vysoce výkonné obráběcí centrum se vyznačuje širokou základnou, vodicími dráhami s velkým rozpětím a předpjatými kuličkovými šrouby pro udržení tuhosti při frézování na rotačním stole, což z něj činí silnou volbu, když dlouhé nástroje vyžadují stabilní řez. Zobrazit produkt →
Na straně frézování rozhoduje tuhost, zda otočný stůl poskytuje svou jmenovitou přesnost. Lehký VMC se může ohnout, když dlouhý nástroj visí nad rotačním upínačem; vysoce výkonné obráběcí centrum s vysokorychlostním vřetenem, jako je 1165A, absorbuje toto zatížení a udržuje špičku nástroje stabilní, zatímco se stůl naklání a otáčí.
Víceosé soustružení: Kde se sbíhají obráběcí centra a soustruhy
Většina úvodních článků o víceosém obrábění hovoří o frézovacích centrech, ale k největším omezením nastavení často dochází na soustružnické straně. Moderní víceosé soustružnické centrum přidává osu C na hlavním vřetenu, osu Y na revolverové hlavě a často i druhé vřeteno. Hřídel, který dříve vyžadoval tři operace, upnutí, přesun podvřetena a poté samostatné frézovací centrum, lze nyní obrobit v jednom cyklu.
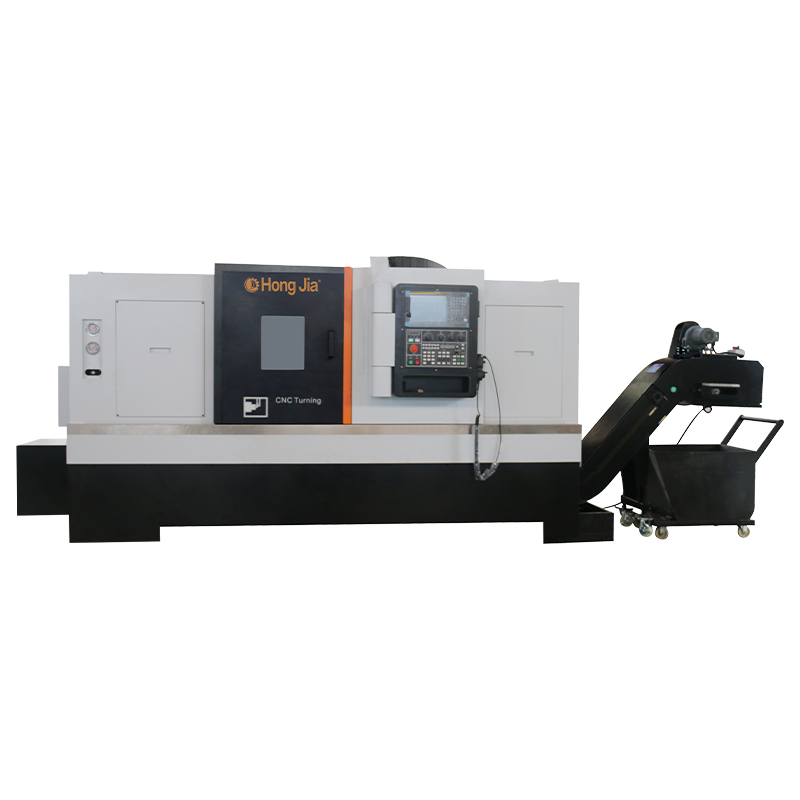
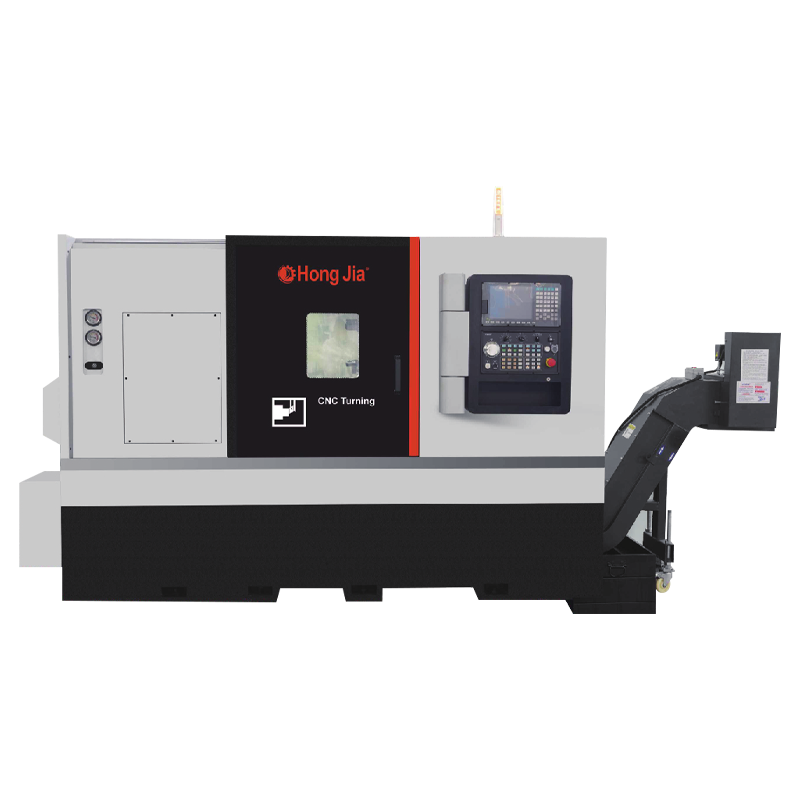
 NC-106DS Dvouvřetenové automatické dokovací soustružnické centrum S automatickým přenosem obrobku mezi hlavním a vedlejším vřetenem toto centrum dokončuje oba konce hřídele v jednom cyklu, snižuje chyby upínání a podporuje soustružení, vrtání, vyvrtávání, frézování a závitování u složitých dílů. Zobrazit produkt →
Konstrukce se dvěma vřeteny to posouvá dále. V automatickém dokovacím uspořádání se díl přesune z hlavního vřetena na vedlejší vřeteno bez zastavení programu. Oba konce hřídele jsou obráběny ve stejném cyklu, takže funkce druhé operace odkazují na počátek první operace namísto nového upnutí. Proto a dvouvřetenové automatické dokovací řešení se stala standardní odpovědí na složité hřídele s vlastnostmi na obou koncích.
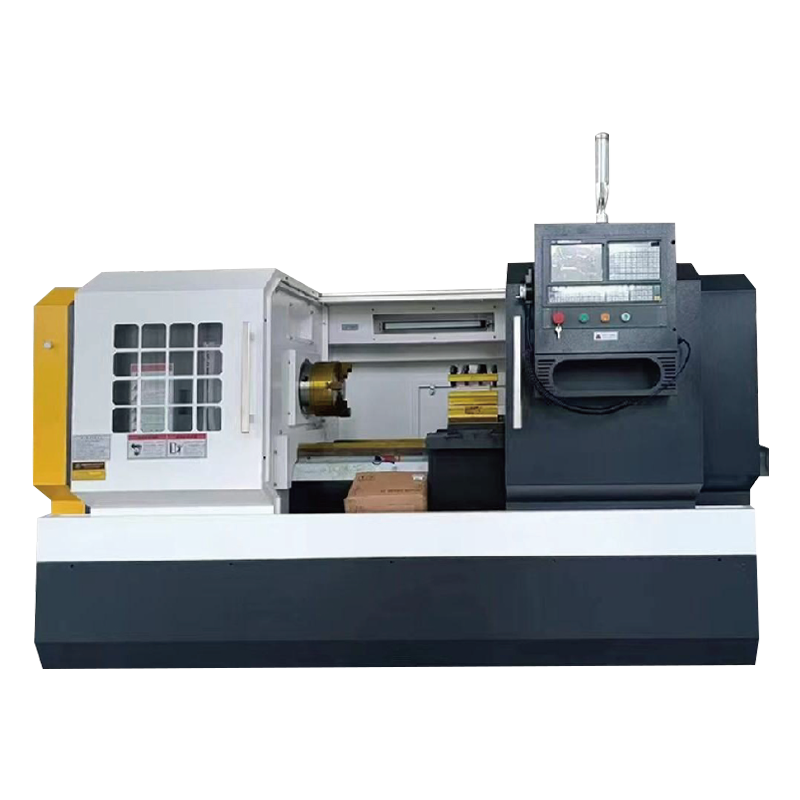
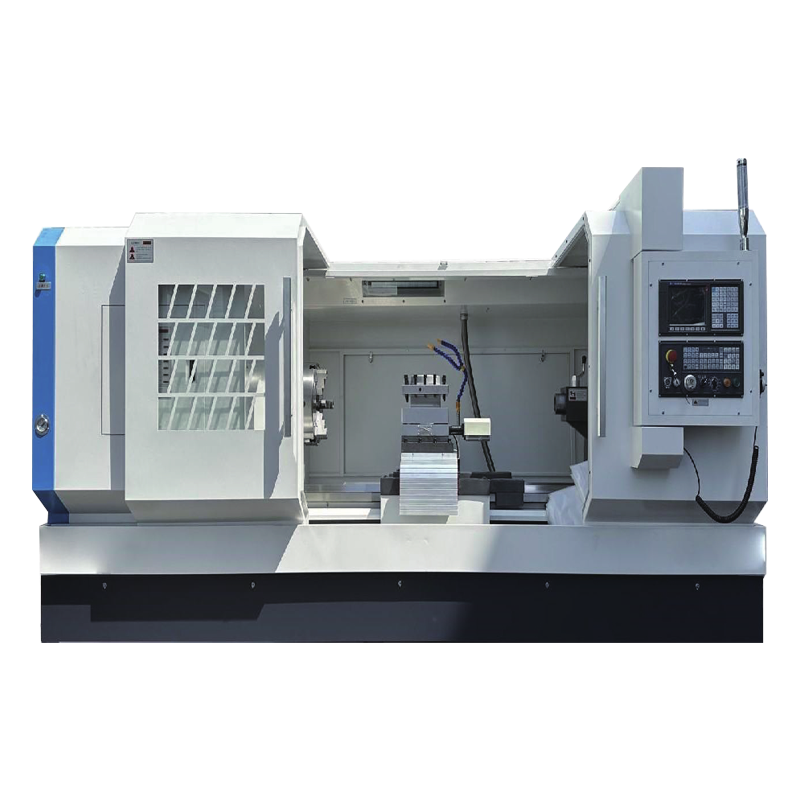
 Multifunkční soustružnické centrum T36P s vrtáním a vyvrtáváním Tento stroj kombinuje soustružení s vrtáním a vyvrtáváním v jediném nastavení s použitím tuhé konstrukce pro těžké řezání. Jeho integrované vřeteno a odnímatelná nádrž chladicí kapaliny jsou vhodné pro vysoce produkční díly vyžadující křížové otvory nebo excentrické prvky. Zobrazit produkt →
Stejná logika platí pro díry, drážky a plošky. Soustružnické centrum s možností vrtání a vyvrtávání, jako je T36P, kombinuje soustružené průměry s křížovým vrtáním, frézováním drážek a excentrickým vyvrtáváním. Díl zůstává upnutý, zatímco revolverová hlava se mezi operacemi indexuje, takže vztah mezi soustruženým průměrem a vyvrtanou dírou je řízen strojem spíše než sekundárním nastavením.
Co zkontrolovat před nákupem víceosého stroje
Stroj s více osami automaticky nezlepší obchod. Těchto pět kontrol zabrání nejčastějším chybám při nákupu:
| Zkontrolujte | Proč na tom záleží |
|---|---|
| CAM post-procesor | Víceosý stroj je bez ověřeného postprocesoru k ničemu; otestujte to na skutečné kontrole, než podepíšete. |
| Přesnost rotační osy | Stoly šnekového převodu vykazují vůli a stoly s přímým pohonem jsou dražší; požádejte o uvedené hodnoty vůle a přesnosti polohy. |
| Řízení a simulace | Pětiosé cykly vyžadují vysokorychlostní předvídání a předcházení kolizím; operátoři potřebují tyto nástroje k bezpečné práci. |
| Rozpočet přípravků a nástrojů | Otočné stoly, základní desky a vlastní upínače přidávají významný podíl na ceně stroje; zahrňte je do své návratnosti investic. |
| Školení a servis | Víceosé programování je samostatná dovednost; potvrďte, že dodavatel může školit vaše programátory a poskytovat vzdálenou diagnostiku. |
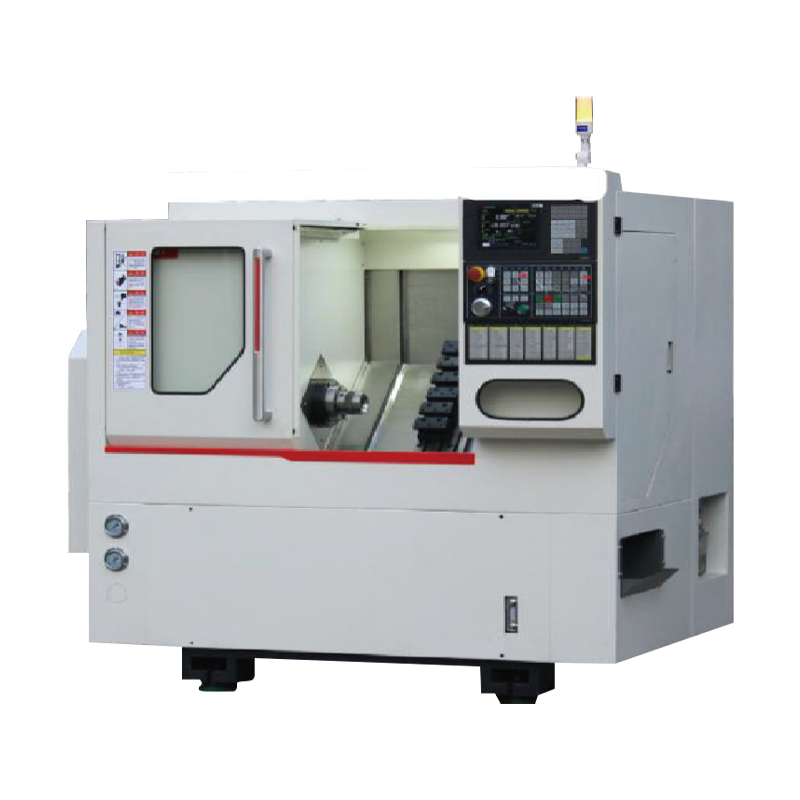
Pro mnoho dílen je nejpraktičtějším prvním krokem k práci ve více osách a horizontální střed otáčení s živými nástroji, protože hřídele, příruby a vřetena obvykle potřebují funkce úhlového frézování a vrtání, které může soustružnické centrum dosáhnout při jediném upnutí.
Produkční realita: Co Multi-Axis neřeší
Víceosé obrábění si zaslouží svou pověst, ale přináší také omezení, která se projeví po instalaci. Pět nejčastějších překvapení je:
- CAM čas se přesune do kanceláře – generování a ověřování simultánních drah nástroje trvá déle než tříosé programy, které nahrazují.
- Doba cyklu se může prodloužit – jeden stroj vykonávající práci předtím rozloženou na tři vřetena znamená, že stroj běží naprázdno, zatímco nástroje indexují a díl se přenáší.
- Riziko kolize je vyšší – otočné stoly a dlouhé držáky nástrojů snižují vůli, takže simulace je povinná, nikoli volitelná.
- Pracovní obálka se zmenší – otočný stůl zvedne díl a vysoké komponenty mohou narazit na nos vřetena, než stůl dokončí svůj pohyb.
- Změny dovedností operátora – rutiny snímání, nastavení nástroje a kontrola během procesu jsou důležitější než zkušenosti s konvenčním obráběním.
Praktickým přístupem je směrovat práci ve více osách ke strojům, kde jsou náklady na osy oprávněné, a ponechat jednoduché prizmatické díly na jednoduchých tříosých zařízeních. Obchody, které záměrně řídí mix, získávají nejlepší návratnost u obou typů strojů.
Užitečné cvičení: vezměte tři nejproblematičtější díly v obchodě, spočítejte nastavení, která dnes potřebují, a ocente stejné díly pomocí čtyřosých a pětiosých kotací. Pokud počet nastavení klesne ze čtyř na jednu, obchodní případ se vytvoří sám. Odtud se otázka specifikace stává jednodušší: jak velká rotační kapacita, jaká rychlost vřetena a jaký CAM post-procesor. Víceosé obrábění není samostatnou kategorií výroby; je to prostě normální odpověď pro díly, které odmítají být dokončeny jedním čtvercovým upnutím.
