



Neváhejte kontaktovat, když nás potřebujete!
 Domov / Zprávy / Zprávy průmyslu / Vysvětlení CNC kódovacího jazyka: G-kód, M-kód a ovládací dialekty pro strojníky
Vysvětlení CNC kódovacího jazyka: G-kód, M-kód a ovládací dialekty pro strojníky
 2026.10.14
 Zprávy průmyslu
Dva soustruhy stojící vedle sebe ve stejné dílně mohou provozovat to, co vypadá jako stejný program, a přesto se chovat odlišně. Jeden ovládací prvek čte G71 jako dvoublokový cyklus soustružení a hrubuje součást přesně tak, jak je napsáno; jiný očekává volání cyklu a spustí alarm na první lince. Tato mezera je důvodem, proč si fráze CNC kódovací jazyk zaslouží skutečnou definici namísto jednoslovné odpovědi.
Krátká odpověď: kódovacím jazykem CNC je G-kód, standardizovaný jako ISO 6983, vytvořený z adresních písmen, která popisují pohyb, posuv, rychlost a výběr nástroje. Kolem tohoto jádra vrství každý tvůrce řízení své vlastní M-kódy, pevné cykly, makro proměnné a synchronizační příkazy. Naučte se standardní jádro a můžete číst téměř jakýkoli program. Naučte se dialekt a můžete skutečně spustit stroj.
Následuje bloková struktura, kódy používané každý den, modální skupiny a řadicí pasti v nich, hlavní dialektové rodiny, programování maker a podvřetena a jak dokázat program, než se dotkne kovu.
Z čeho se kódovací jazyk CNC ve skutečnosti skládá
G-kód nese geometrii a posuv: kde se nástroj pohybuje, jak rychle a po které dráze. M-kódy nesou funkce stroje: zapnutí a vypnutí vřetena, chlazení, upnutí a uvolnění sklíčidla, výměna nástroje, koník, zastavení programu. Písmena adresy poskytují parametry - X, Y a Z pro polohu, F pro posuv, S pro rychlost, T pro nástroj a offset, N pro pořadové číslo.
Tři detaily zachytí lidi brzy. Na většině soustružnických center je X naprogramováno jako průměr spíše než jako poloměr, takže X50.0 soustruží průměr 50 mm. Posuv může být za minutu (G98) nebo za otáčku (G99) a stejná hodnota F znamená v každém režimu něco úplně jiného. A G-kód není jediný formát souboru: ovládací prvek čte jeden konkrétní dialekt a před spuštěním výstupu musí být pro tento dialekt napsán CAM postprocesor.
Pokud stále budujete plynulost, a srozumitelný přehled základů soustružení a frézování stojí za hodinu vašeho času, než začnete upravovat produkční programy.
Anatomie jednoho bloku
Blok je jeden řádek programu a potřebuje pouze adresy, které se mění. Hrubovací pohyb na soustruhu může číst N120 G01 X48.0 Z-32,0 F0,25 - pořadové číslo, příkaz lineární interpolace, absolutní poloha průměru, absolutní poloha Z a posuv 0,25 mm na otáčku.
Čtěte zleva doprava, blok je věta: stroj je informován, jaký druh pohybu má provést, kde má skončit a jak rychle se tam dostat. Písmena, která se objeví, jsou slovní zásobou jazyka.
| Adresa | Co to dělá | Příklad |
|---|---|---|
| N | pořadové číslo bloku; užitečné při vyhledávání nebo restartování uprostřed programu | N120 |
| G | Přípravný nebo pohybový povel | G01 |
| X, Y, Z | Cílová poloha na hlavních osách; absolutní pod G90, inkrementální pod G91 | Z-32.0 |
| U, W | Inkrementální pojezd na mnoha ovládacích prvcích otáčení, přičemž U se obvykle píše jako průměr | U0,5 |
| F | Rychlost posuvu; za minutu pod G98, za otáčku pod G99 | F0.25 |
| S | Otáčky vřetena v ot/min nebo obvodová rychlost, když je aktivní konstantní povrchová rychlost | S800 |
| T | Číslo nástroje a číslo offsetu, často zapsané společně | T0303 |
| M | Funkce stroje, jako je směr vřetena, chladicí kapalina nebo zastavení programu | M08 |
| R, P, Q, D | Parametry cyklu a kompenzace; význam závisí na používaném cyklu | P100 Q200 |
| # | Makro proměnná používaná pro aritmetiku a pro předávané hodnoty | #100=25,0 |
Tabulka je slovní zásoba; gramatika je modální stav. Ovládací prvek si pamatuje, co bylo aktivní na předchozím řádku, a používá to, dokud jej nenahradí jiný příkaz ze stejné skupiny.
G-kódy, se kterými se setkáte každý den
Funkční soustružnický program používá překvapivě malou sadu G-kódů. Níže uvedená tabulka pokrývá většinu toho, co se objeví na dvouosém soustruhu za běžný týden.
| kód | Funkce | Typické použití |
|---|---|---|
| G00 | Rychlé polohování, bez řezání | Přibližovací a zatahovací pohyby |
| G01 | Lineární interpolace při nastaveném posuvu | Soustružení, čelní, nudné |
| G02 / G03 | Kruhová interpolace ve směru a proti směru hodinových ručiček | Poloměry, zaoblení, kulové tvary |
| G04 | Setrvejte po stanovenou dobu | Dno slepého vývrtu, čištění drážky |
| G20 / G21 | Palcové a metrické vstupy | Nastavte jednou v horní části programu |
| G28 | Vraťte se do referenční polohy stroje | Bezpečný začátek a konec programu |
| G40 / G41 / G42 | Zrušení kompenzace frézy, vlevo a vpravo | Frézování profilů a hran |
| G43 | Korekce délky nástroje | Výměna nástroje na obráběcím centru |
| G50 / G92 | Upnutí rychlosti vřetena nebo nastavení souřadnic v závislosti na ovládání | Omezení rychlosti a jednoduché nastavení |
| G54 až G59 | Pracovní souřadnicové systémy | Více příslušenství na jednom stole |
| G70 / G71 | Dokončovací a hrubovací cykly pro soustružení | Odebírání materiálu na soustruhu |
| G76 | Závitový cyklus | Jednobodové vnitřní a vnější závity |
| G81 / G83 | Vrtací a vrtací cykly | Vzory děr, hluboké díry |
| G84 | Cyklus čepování | Synchronizované klepání |
| G96 / G97 | Konstantní povrchová rychlost zapínání a vypínání | Čelování a soustružení pevnou povrchovou rychlostí |
| G98 / G99 | Posuv za minutu a posuv za otáčku | Rozhodování o tom, jak je F interpretováno |
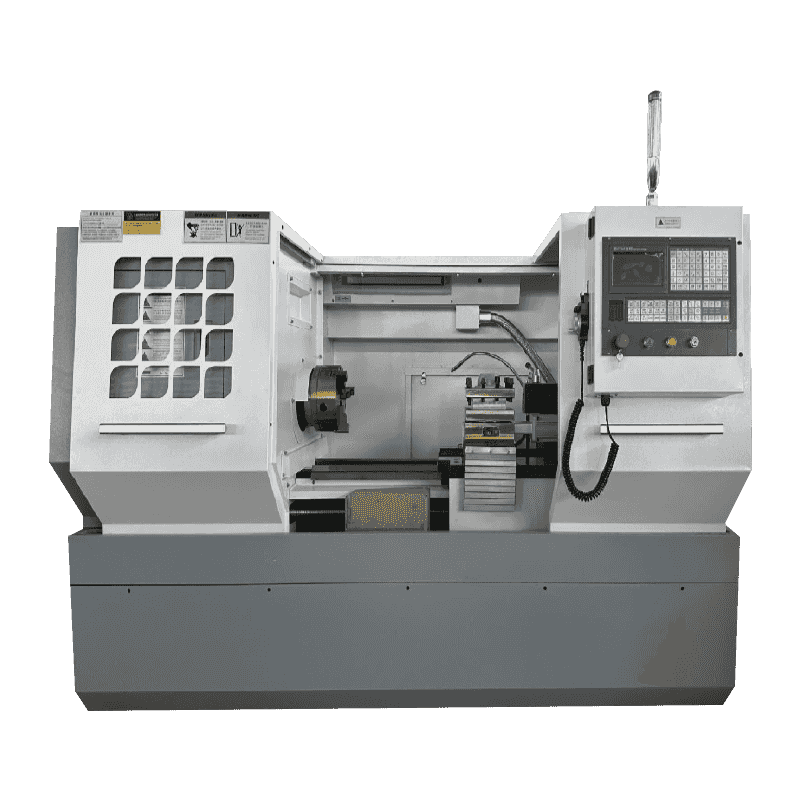
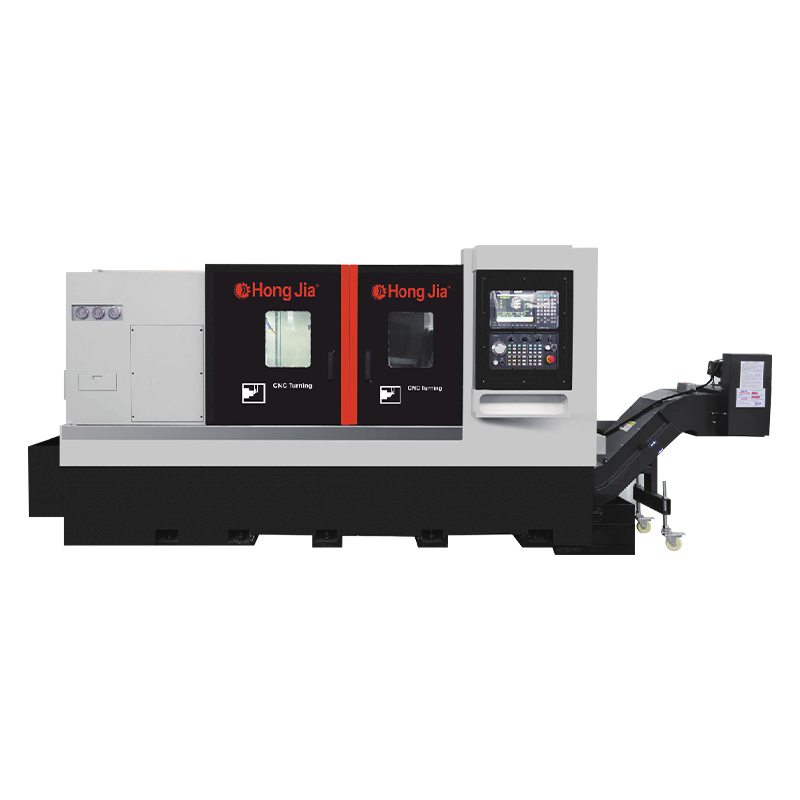
Na dvouosém soustruhu se seznam dále zmenšuje. Hrubování, dokončování, řezání závitů, vrtání a konstantní povrchová rychlost pokrývají velkou většinu výrobní práce, a proto programy soustružení mají tendenci vypadat kompaktně, dokud do záběru nevstoupí živý nástroj nebo druhé vřeteno. Stroj, jako je vysoce výkonný horizontální soustruh CK6150, je naprogramován téměř výhradně pomocí G71, G70 a G76, přičemž G96 ovládá povrchovou rychlost při čelním obrábění.
 Vysoce výkonný CNC horizontální soustruh CK6150 Soustruh s numerickým ovládáním Zobrazit produkt →
Modální skupiny a pasti uspořádání uvnitř nich
Každý G-kód patří do modální skupiny a vždy může být aktivní pouze jeden kód ze skupiny. G00, G01, G02 a G03 sedí ve stejné skupině, takže zápis G01 zruší rychlý pohyb, který byl aktivní před ním. Modální příkaz nikdy nemusíte vypínat; jednoduše vydáte další příkaz ze stejné skupiny, když se změní typ přesunu.
Několik kódů je nemodálních a působí pouze na blok, kde se vyskytují. Obvyklými příklady jsou prodleva G04, návrat reference G28 a pohyby souřadnic stroje G53.
Na uspořádání uvnitř bloku záleží stejně. Čtyři zvyky zabrání většině překvapení:
- Příkaz jednotky (G20 nebo G21) umístěte před jakoukoli souřadnici a nikdy doprostřed aktivního cyklu.
- Nastavte režim posuvu (G98 nebo G99) před první hodnotu F. Přepnutím z otáčky na otáčku za minutu se stejným číslem F může změnit aktuální rychlost posuvu o faktor více než sto.
- Umístěte vyvolání nástroje a jeho offset na řádek před pohybem, který jej používá, nikoli po něm.
- Před zrušením kompenzace frézy nebo pevného cyklu se stáhněte pomocí G00 do bezpečné polohy.
To nejsou stylistické preference. Rozhodují, zda je dalším blokem rychloposuv do obrobku nebo řízený posuv v hloubce řezu.
Dialekty: Proč stejná práce vyžaduje jiný kód
Norma definuje jádro jazyka, ne celé. Řezání závitů, vrtací cykly, správa nástrojů a syntaxe maker jsou ponechány na tvůrci ovládacích prvků, takže program napsaný pro jednu rodinu ovládacích prvků obvykle potřebuje úpravy, než bude spuštěn na jiné.
Na univerzálních soustruzích a soustružnických centrech se nejčastěji objevují dvě rodiny: víceblokové cykly ve stylu Fanuc a volání cyklů ve stylu Siemens. V každodenním programování vypadají rozdíly takto.
| Funkce | Ovládání ve stylu Fanuc | Ovládání ve stylu Siemens |
|---|---|---|
| Řezání závitů | G76 se dvěma nebo více bloky parametrů | G33 nebo volání vyhrazeného cyklu řezání závitů |
| Vrtací cykly | G81, G83 s parametry R a Q | Volání cyklu s parametry hloubky, prodlevy a zatažení |
| Kompenzace poloměru nástroje | G41 a G42 s číslem D offsetu | G41 a G42 s poloměrem převzatým z tabulky nástrojů |
| Volání podprogramu | M98 s číslem programu | Název podprogramu nebo explicitní příkaz volání |
| Makro proměnné | Číslované proměnné zapsané pomocí # | R-parametry |
| Konstantní povrchová rychlost | G96 se samostatným upínačem rychlosti | G96 s parametrem horní meze |
Zde je praktický důsledek pro kupujícího: o dialektu se rozhoduje při nákupu, nikoli až poté. Pokud je soustruh specifikován s řízením Siemens 808D, pak programy, postprocesor a školení operátora musí odpovídat této volbě. Stroj jako jednosloupový vertikální soustruh CK5116B, který je dodáván se systémem Siemens 808D, nepřijme soubor cyklu ve stylu Fanuc, aniž by byly bloky cyklu přepsány.
 CK-5116B CNC jednosloupový vertikální soustruh Siemens 808D Soustruh s numerickým ovládáním Zobrazit produkt →
Makra, podprogramy a práce s podvřetenem
Jakmile rodina součástí sdílí tvar a liší se pouze rozměry, ruční úpravy každého programu přestanou dávat smysl. Dvě funkce odstraňují většinu této práce a třetí mění způsob plánování celé sekvence.
Podprogramy
Podprogram obsahuje opakovanou sekvenci – profil drážky, vzor děr, průchod pro odstraňování otřepů – a je volán z hlavního programu. Změňte podprogram jednou a každý volající program převezme změnu při příštím spuštění.
Makro proměnné a smyčky
Makro proměnné ukládají čísla, se kterými může program počítat. Jediné makro může vyvrtat řadu průměrů, krokovat proměnnou mezi průchody a zastavovat na podmínce, namísto duplikování stejného cyklu pro každou velikost. Protože aritmetická syntaxe je specifická pro dialekt, programy náročné na makro jsou nejméně přenosnou součástí jakékoli programové knihovny.
Dvě vřetena, dva kanály
Na dvouvřetenovém soustružnickém centru musí program také koordinovat dvě vřetena: řezat na hlavním vřetenu, opracovávat součást, podávat polotovar na vedlejší vřeteno, dokončovat druhou plochu. Synchronizační kódy a čekací příkazy chrání obě strany před kolizí, a to je nejméně standardizovaná oblast jazyka. Je to přesně oblast pokrytá stroji, jako je dvouvřetenové automatické dokovací soustružnické centrum NC106DS, kde je přenosová sekvence zabudována do konstrukce stroje, nikoli improvizována v programu.
 NC-106DS dvouvřetenové automatické dokovací horizontální soustružnické centrum Dvouvřetenové automatické dokovací horizontální soustružnické centrum je pokročilý obráběcí stroj, který integruje více funkcí zpracování, jako je soustružení, vrtání, vrtání... Zobrazit produkt →
Jak otestovat program, než rozřeže kov
Téměř každá havárie má stejný tvar: kód nebyl nikdy ověřen proti skutečnému stavu stroje. Krátká rutina zastihne téměř všechny.
- Simulujte na ovládacím prvku nebo v CAM a zkontrolujte dráhu nástroje oproti výkresu, nejen kvůli kolizi.
- Spusťte program s omezeným rychlým potlačením a aktivním jediným blokem a sledujte zobrazení zbývající vzdálenosti při každém přiblížení.
- Posuňte Z kladně o bezpečnou hodnotu a spusťte celý program ve vzduchu, potvrďte změny nástroje, ofsety, směr vřetena a chladicí kapalinu.
- Vyřízněte první díl s redukovaným nastavením posuvu a poté před uvolněním programu do výroby zkontrolujte každý rozměr podle výkresu.
- Zaznamenejte offsety, verzi programu a seznam nástrojů na list nastavení, aby další běh začal od známých hodnot místo paměti.
Dvě minuty práce s jedním blokem u stroje stojí mnohem méně než rozbitý držák nástroje nebo vyřazená dávka.
Na co se zeptat, než si koupíte stroj
Vzhledem k tomu, že kódovací jazyk je svázán s řízením, je výběr stroje a programovací praxe totéž. Před podpisem stojí za to si písemně potvrdit několik bodů:
- Které ovládání je osazeno a jaký dialekt to znamená pro cykly, makra a podprogramy.
- Zda již existuje postprocesor pro váš systém CAM pro toto ovládání.
- Kolik programové paměti má ovládací prvek a zda je pro velké soubory s povrchem potřeba odkapávání.
- Kolik pracovních offsetů a nástrojových offsetů je k dispozici pro nastavení s více přípravky.
- Zda jsou zahrnuty vzorové programy, zálohování parametrů a školení operátorů.
- Jaký je uvedený přejímací standard a zda zkušební řez probíhá na vaší části nebo na předváděcí části.
Stavitel, který strávil dvě desetiletí na obráběcím zařízení a lodích kolem tisíce jednotek ročně, má tendenci mít na tyto otázky vyřešené odpovědi. Můžete si přečíst více o pozadí a historie týmu stojícího za těmito soustruhy než si vyberete model.
